Fokus auf einfachere Prozessführung und kürzere Durchlaufzeiten
HANSA arbeitete über viele Jahre mit einem bewährten Vorbehandlungsprozess eines anderen Lieferanten. Dieser Prozess bestand aus einer stark alkalischen Reinigung mit Entfettungsverstärker, gefolgt von zwei Spülschritten und einer nanokeramischen Passivierung. In der Marktpositionierung von HANSA spielt Korrosionsschutz, einschließlich Systemen in Richtung C5H, seit längerer Zeit eine wichtige Rolle.
Gleichzeitig wuchs in der Produktion der Wunsch nach einer einfacheren und effizienteren Prozessführung. Der bestehende Vorbehandlungsprozess erforderte eine vergleichsweise intensive Prozessführung. HANSA wollte deshalb prüfen, ob sich die Vorbehandlung vereinfachen lässt, ohne die Qualität des gesamten Beschichtungssystems zu beeinträchtigen.
Im Mittelpunkt stand daher ein Vorbehandlungskonzept, das einfacher zu steuern ist, weniger Prozesswärme benötigt und besser zu einem schnellen und zuverlässigen Produktionsdurchlauf passt. Gemeinsam mit AD Chemicals GmbH und dem Pulverlacklieferanten CENARIS wurde untersucht, wie sich die Prozesskette weiter optimieren lässt.
Geprüfter Systemaufbau mit unabhängiger Bewertung
Bevor HANSA den Umstieg vollzog, wurde der neue Prozess umfangreich getestet. Zunächst fanden Prüfungen im eigenen Labor von HANSA, bei AD Chemicals und beim Beschichtungslieferanten statt. Anschließend wurde ein unabhängiges Lackinstitut, das ILAK Institut für Lackprüfung Andreas Keiner GmbH, eingeschaltet, um die Leistungsfähigkeit des neuen Systems objektiv zu bewerten.
Dieser Schritt war wichtig, weil HANSA nicht nur die einzelnen Prozessschritte betrachtete, sondern den vollständigen Systemaufbau. Die Kombination aus chemischer Vorbehandlung, Grundierung und Decklack bestimmt letztlich die Leistung des beschichteten Produkts in anspruchsvollen Umgebungen.
Der neue Prozess besteht aus Cleaner Neutral, zwei Spülschritten und PreCoat ADL 4P. Damit ersetzt HANSA den bisherigen Prozess mit stark alkalischer Reinigung, zwei Spülschritten und nanokeramischer Passivierung.
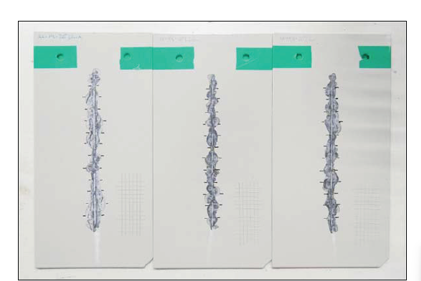
Der Systemaufbau wurde unter anderem auf Basis von Salzsprühnebelprüfungen gemäß DIN EN ISO 9227 NSS:2024-10 bewertet. Geprüft wurden Sendzimir verzinkte Bleche DX51D +Z275 mit chemischer Vorbehandlung von AD Chemicals, mindestens 80 µm CENARIS Grundierung MEGAPRIMER® EP RAL 1002 G/SM (Serie 110-05) und mindestens 80 µm CENARIS. Decklack MEGAPOL® F RAL 9002 G/GL (Serie 140-01).
Niedrigere Prozesstemperatur und effizientere Produktion
Ein wesentlicher Unterschied zwischen dem bisherigen und dem neuen Prozess liegt in der Prozesstemperatur. Während der frühere Prozess bei rund 55 °C arbeitete, kann der neue Prozess bei etwa 30 °C eingesetzt werden. Das bedeutet eine deutliche Reduzierung der benötigten Prozesswärme.
Für HANSA ist dies nicht nur unter energetischen Gesichtspunkten relevant. Die niedrigere Prozesstemperatur trägt auch zu einer effizienteren Prozessführung und einer besser beherrschbaren täglichen Produktion bei. In Kombination mit der neutraleren Reinigung und dem neuen Vorbehandlungsschritt entsteht ein einfacherer Prozess, der besser zum Ziel eines schnellen und reproduzierbaren Produktionsdurchlaufs passt.
Auch prozesstechnisch sieht HANSA Vorteile. Die neue Vorbehandlung wird als einfacher und robuster wahrgenommen. Der Prozess ist weniger empfindlich, besser steuerbar und bietet mehr Kontrolle über die endgültige Oberflächenqualität. Dadurch entsteht mehr Stabilität in der Produktion und die Abhängigkeit von kritischen Prozessfenstern wird reduziert.
Die Abfallbehandlung spielte bei HANSA keine entscheidende Rolle beim Umstieg, stellte jedoch in begrenztem Umfang einen zusätzlichen Vorteil dar. Im Vordergrund standen die Kombination aus Prozessvereinfachung, niedrigerer Temperatur, stabiler Qualität und kürzerer Durchlaufzeit in der Produktion.